






Станки для обработки шпона
12 товаров
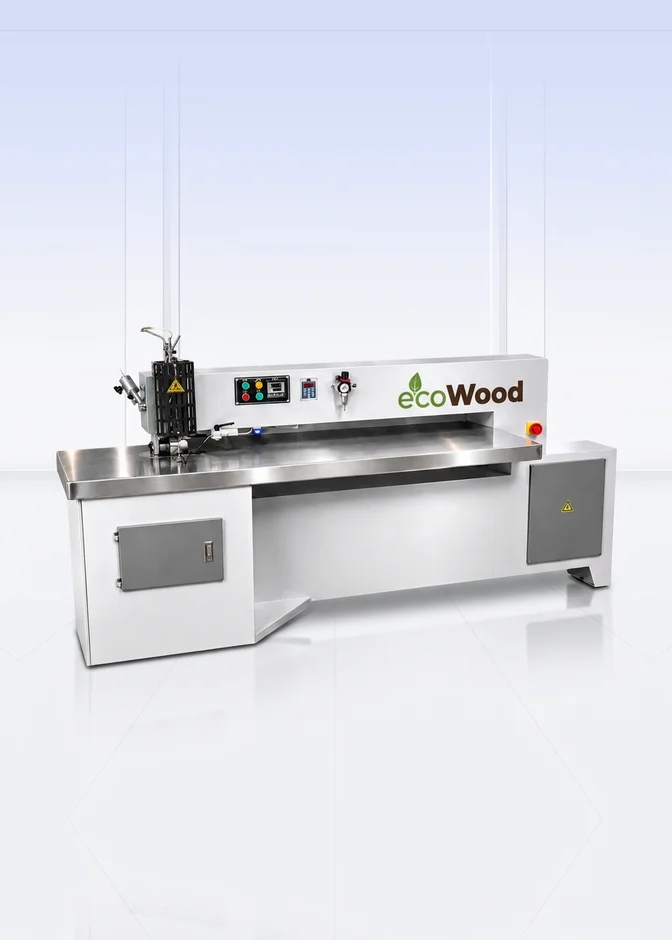
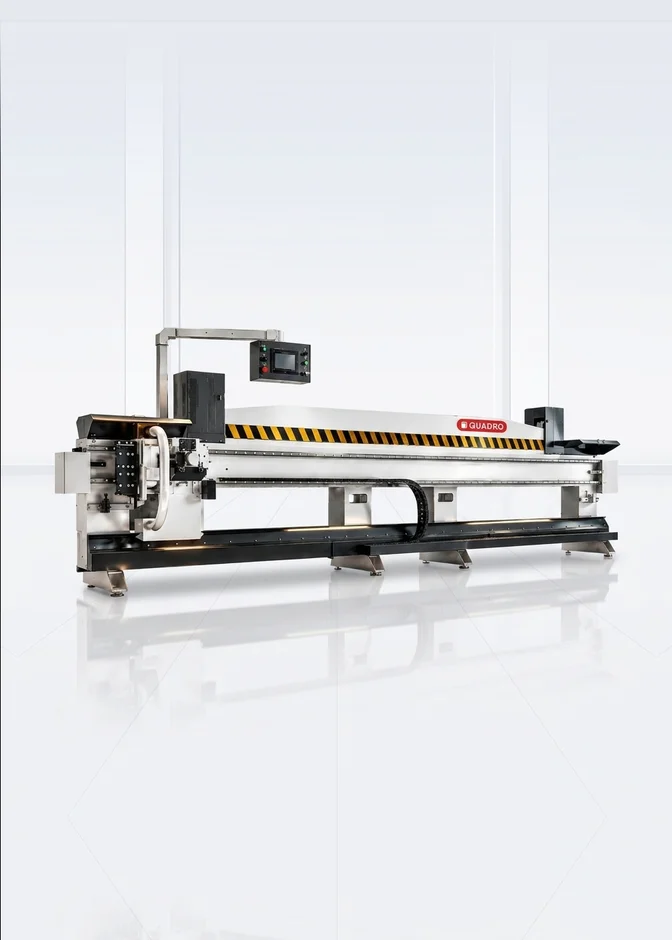
 Длина реза
3400–4200 мм
 Высота
50 мм
 Мощность
2,2 кВт
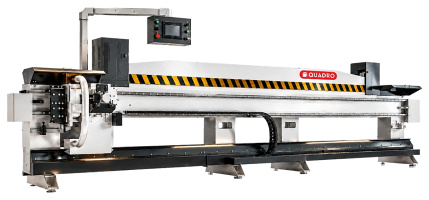
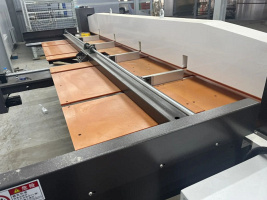
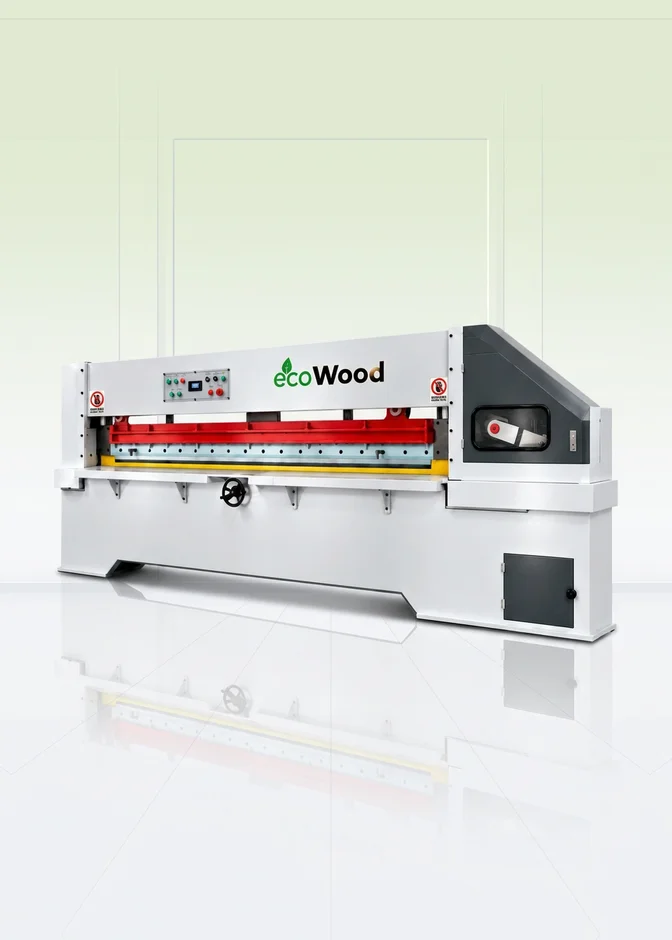 Длина реза
3180–4180 мм
 Толщина
50–60 мм
 Мощность
3,37–4,37 кВт
 Длина реза
3400 мм
Толщина
40 мм
Мощность
10 кВт
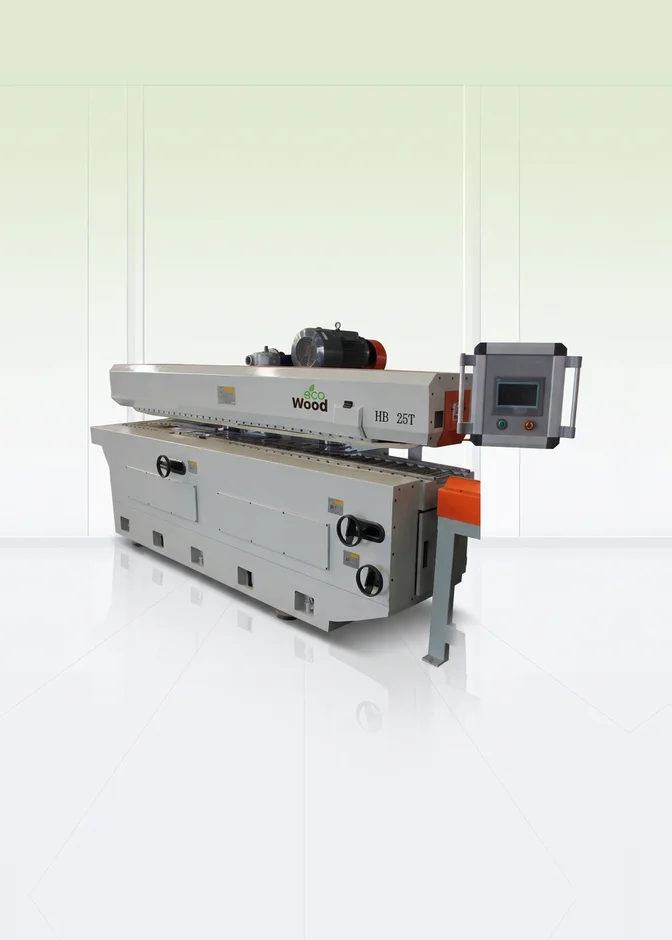
 Толщина
0,5–10 мм
 Скорость
58 м/мин
 Мощность
19,75–24,5 кВт
 Длина реза
3100–4300 мм
Высота
45 мм
Мощность
2,2 кВт
 Толщина
0,2–3 мм
 Ширина
1000–1200 мм
 Скорость
10–50 м/мин
 Длина реза
600–900 мм
 Толщина
55–100 мм
Мощность
2,5–4 кВт
Отзывы Смотреть все
-
ООО «Ноис-импорт»
Приобретаем оборудование в компании Ками не в первый раз, как и ранее, полностью довольны сотрудничеством. Всегда устраивает и цена, и качество поставляемого оборудования.
Пуско-наладочные работы были выполнены профессиональными специалистами. Проведен подробный инструктаж по эксплуатации, сотрудники ответили на все возникающие вопросы, что позволило быстро и без проблем запустить оборудование в работу. Гильотина для шпона находится в эксплуатации уже несколько месяцев, за это время оборудование показало себя надежным и стабильным в работе.
Благодарим компанию Ками за качественное оборудование и высокий уровень сервиса. Планируем и в дальнейшем продолжать сотрудничество.

Оборудование для обработки шпона: от листа до готовой рубашки
Обработка шпона строится в технологическую цепочку: раскрой листа в кноли и полосы → прифуговка (выравнивание) кромок → сшивка полос в цельную рубашку нужного формата → при необходимости строгание толстого шпона и сращивание по длине. Листы получают тремя способами — пилением, строганием и лущением, что и определяет требования к дальнейшему раскрою и сшивке.
Раскрой и прифуговка шпона
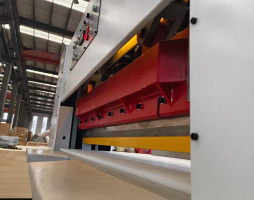
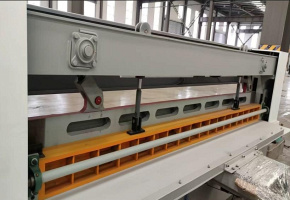
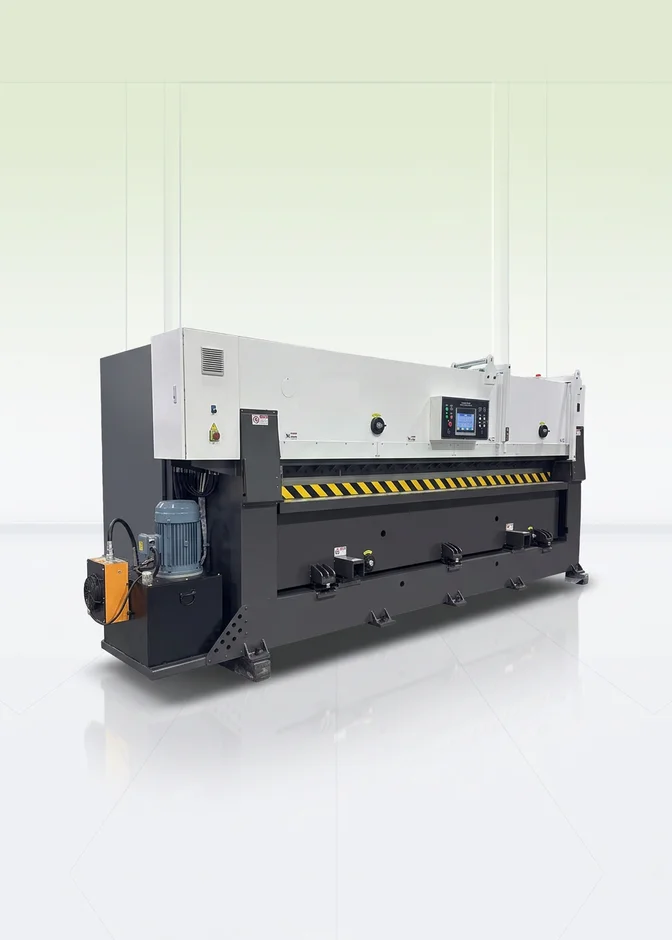
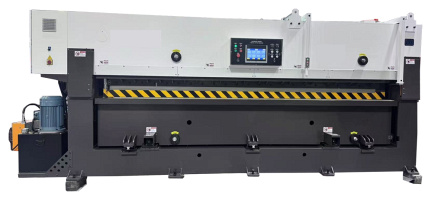
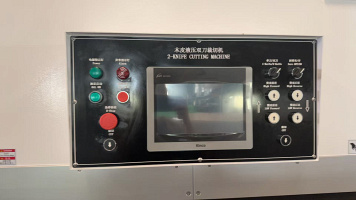
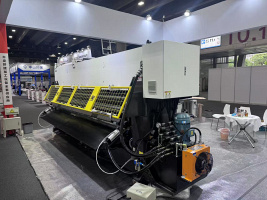
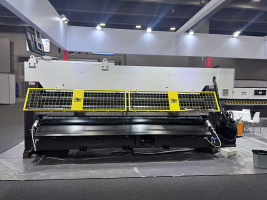
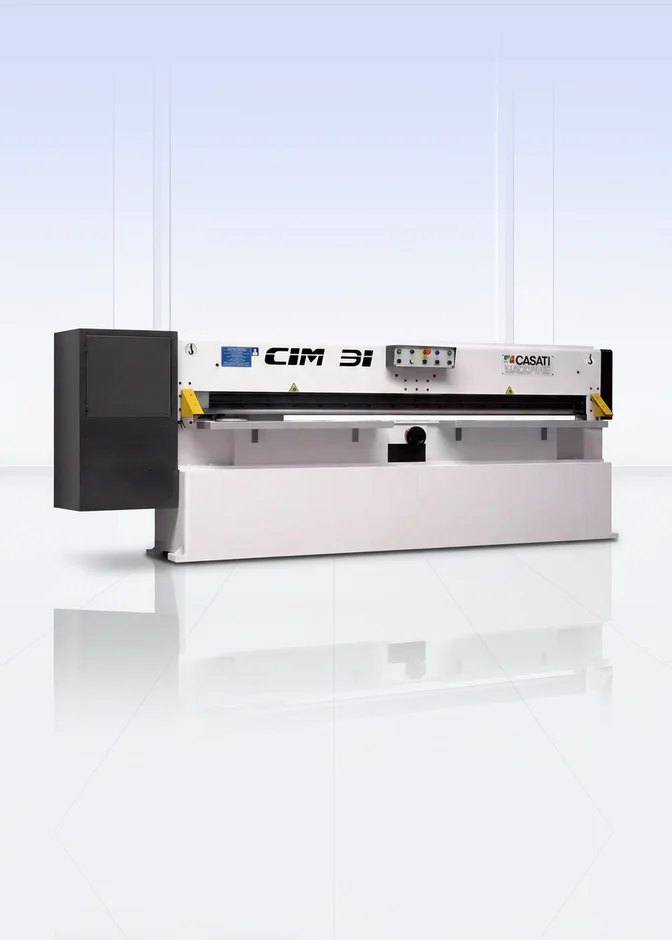
Ключевой станок для раскроя — гильотина. Прижимная балка на двух гидроцилиндрах создаёт давление 4–5 МПа и выравнивает даже волнистый и покоробленный шпон, после чего нож из закалённой легированной стали идёт с протягивающим движением под углом около 20° и рубит пачку по всей длине за секунды. Кромка получается прямолинейной и настолько чистой, что последующая прифуговка часто не требуется — это главное отличие гильотины от пильно-фрезерного узла, которому нужно два прохода (черновое пиление и чистовое фрезерование) и 1,5–2 минуты на тот же рез.
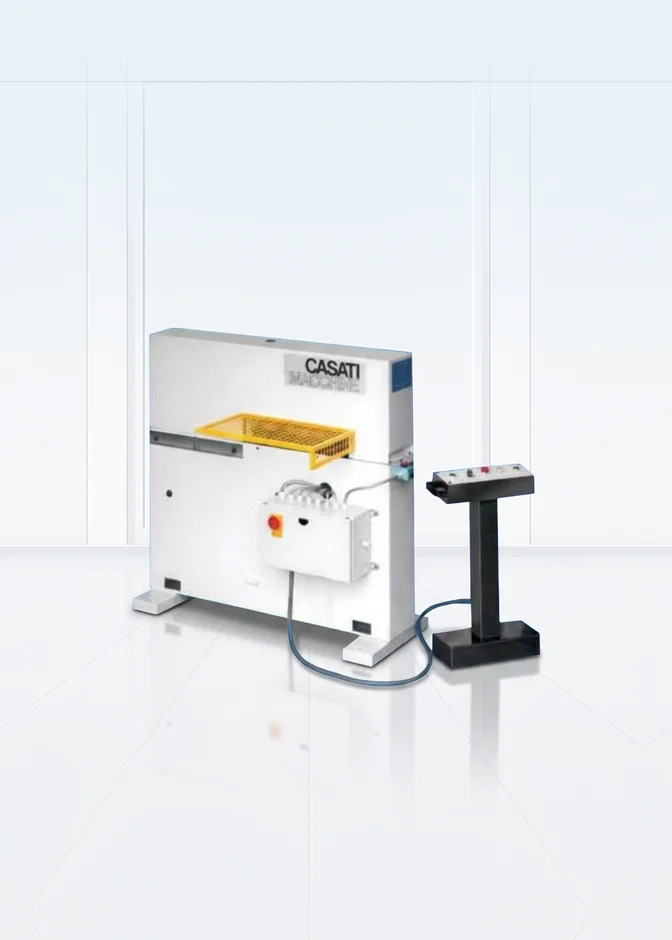
Продольные гильотины работают по листу шириной до 3100–3200 мм при толщине пачки до 40–50 мм; двухножевые версии добавляют второй нож для зачистки кромки, приближая результат к пильно-фрезерному. Поперечные гильотины торцуют пачку по ширине 600–900 мм. Для смешанной операции есть комбинированные пильно-фрезерные станки, совмещающие пиление и прифуговку в одном проходе. Подробнее — в разделе станков для раскроя шпона.
Сшивка и сращивание шпона
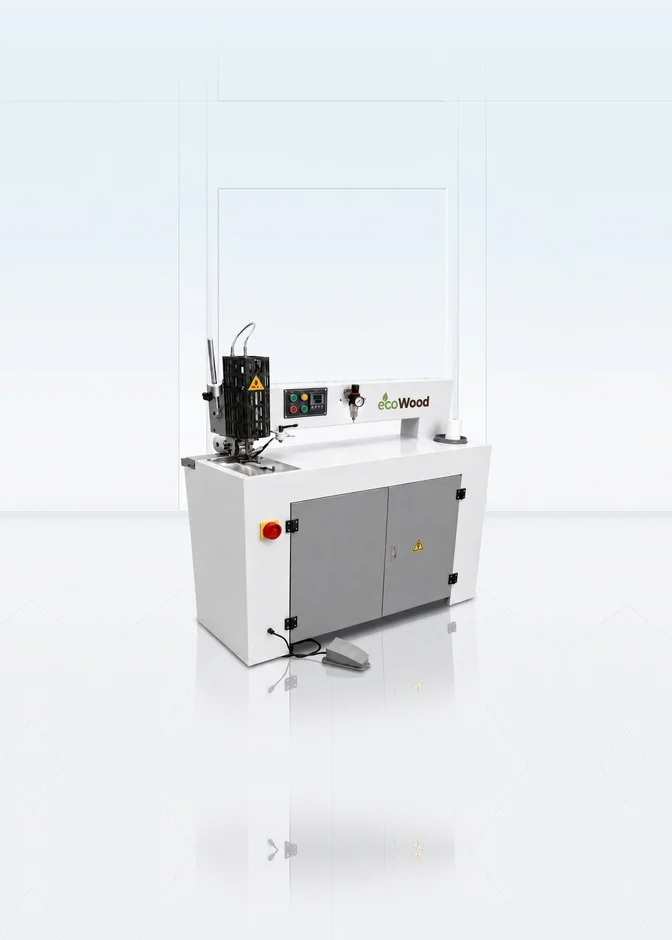
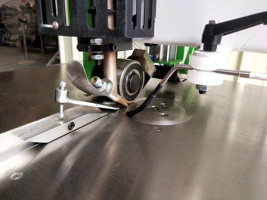
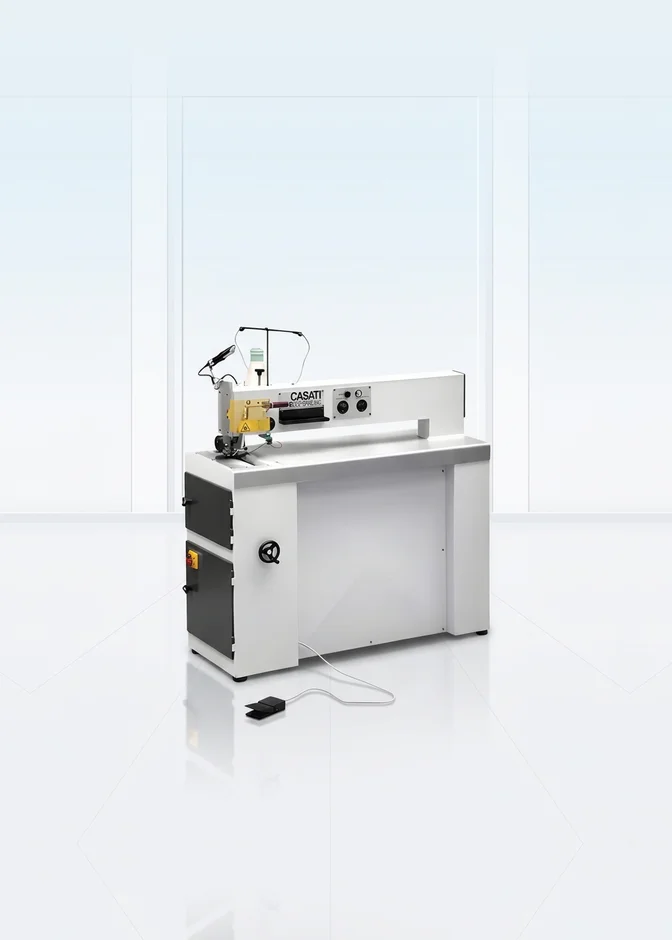
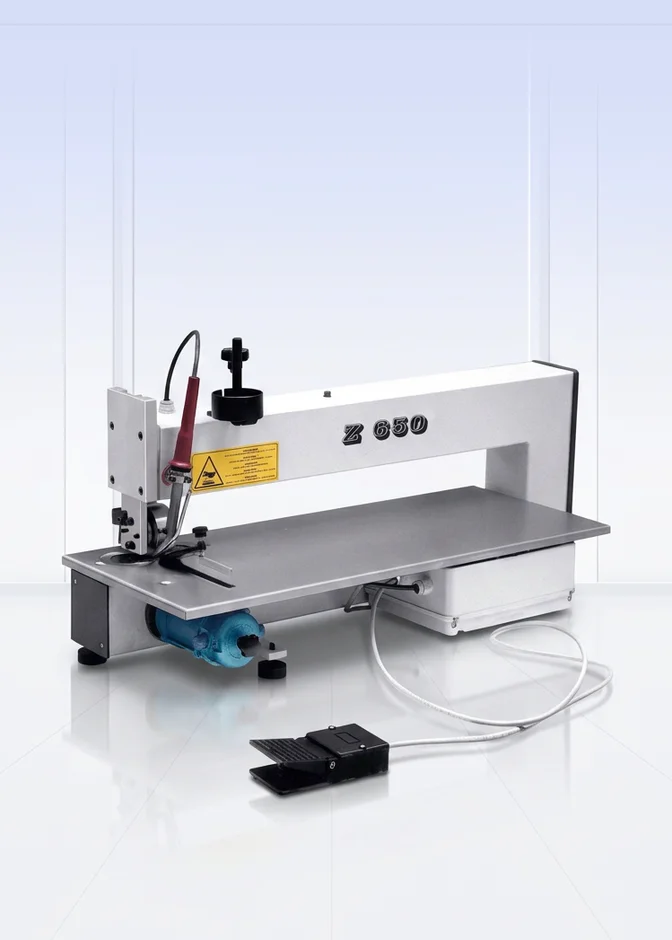
Ребросклеивающие станки соединяют полосы в цельную рубашку тремя способами. Сшивка термонитью «зигзаг» — технология, отработанная за 45+ лет: стеклонить, пропитанная плавким клеем, подаётся через нагретый нитеводитель и укладывается зигзагом поперёк стыка, а прижимные диски с компенсацией разнотолщинности выравнивают обе кромки в одной плоскости. Нить остаётся внутри рубашки и при облицовывании уходит под давление пресса — шлифовать шов не нужно; на излом он прочнее самого материала, шпон рвётся по волокнам, а не по стыку. Рабочая ширина рубашки — от 630 до 1350 мм, шпон 0,4–3 мм, скорость подачи до 30 м/мин.
Сшивка клеем по грани нужна там, где нить недопустима — для светлого и тонкого шпона: карбамидный (каурит) клей наносится почти горизонтальным диском, что исключает пробой на лицевую сторону, а шов термостоек и не расплавляется при вакуумном прессовании (в отличие от ПВА), производительность — до 700 м2 за смену. Сращивание по длине выполняют станки клеевой ленты и микрошипа: тонкий шпон 0,3–0,8 мм соединяется зубчатым замковым профилем.
Строгание шпона
Толстый строганый шпон готовят на строгальных станках. Они снимают лист толщиной 0,5–10 мм, угол ножа регулируется в диапазоне 75–85°. Обязательное условие качества — предварительная гидротермообработка (пропарка или проварка) для размягчения лигнина и придания древесине пластичности. Режимы по породам: дуб и ясень 40–50 °C, бук, орех, клён, берёза 45–50 °C, красное дерево 50–75 °C, лиственница 70–75 °C. Подробнее — в разделе строганого шпона, а готовую рубашку облицовывают на прессах для шпонирования.


Готовим операторов станков: теория, демо-стенды, практика на реальных станках с изготовлением детали

Диагностика, телесервис и восстановление работоспособности в короткие сроки

Поставляем оригинальные комплектующие и подбираем масла под задачу


Льготный лизинг, отсрочка и рассрочка — оптимальные условия от 10+ банков
Почему оборудование для шпона покупают в КАМИ
КАМИ — поставщик оборудования №1 для мебельных и деревообрабатывающих производств России, на рынке с 1991 года. Более 40 000 предприятий по России и СНГ оснастили производства оборудованием КАМИ.
Подбор под задачу. Инженеры подбирают комплект под конкретную породу, толщину и формат листа, требуемую производительность и способ сшивки — нитью, клеем по грани или микрошипом.
Демонстрация перед покупкой. Показываем работу гильотины и ребросклеивающего станка на образцах вашего шпона — вы оцениваете качество кромки, чистоту поверхности и прочность шва ещё до оплаты.
Наличие и сроки. Складские комплексы общей площадью свыше 68 000 м2, более 7 000 единиц оборудования в наличии. Отгрузка со склада — в течение 1–3 рабочих дней, запчасти — в течение 7 дней.
Монтаж, запуск, обучение. Шефмонтаж и пусконаладка на площадке, обучение операторов в учебных центрах КАМИ — с удостоверением о повышении квалификации государственного образца.
Сервис по всей стране. Более 350 сервисных инженеров в 45 регионах РФ, Казахстане и Беларуси. Среднее время реакции на заявку — 48 часов.
Финансирование. Лизинг с оплатой после поставки оборудования, работа с 10+ банками-партнёрами, оформление — от 1 рабочего дня. Доступен готовый комплект «шпон под ключ» (раскрой + сшивка + пресс).