






Строганый шпон
1 товар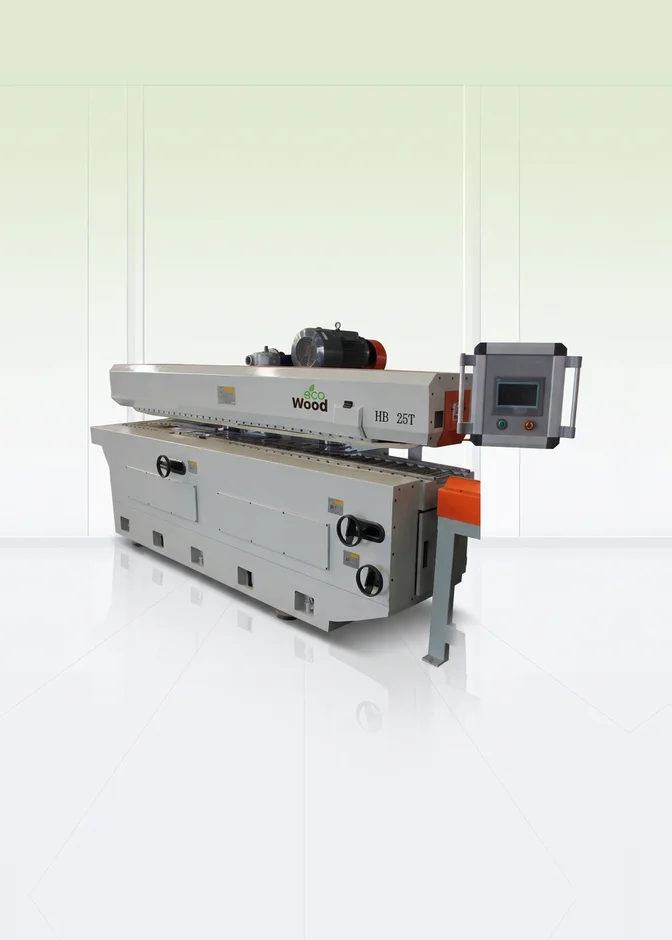
 Толщина
0,5–10 мм
 Скорость
58 м/мин
 Мощность
19,75–24,5 кВт
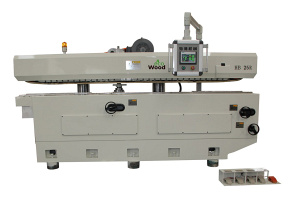
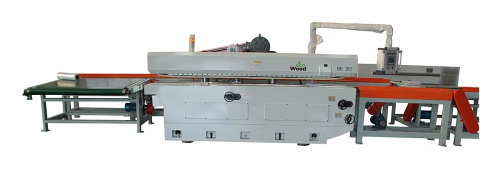
Оборудование для производства строганого шпона
Строганый шпон — премиальный облицовочный материал: тонкие листы срезают с цельного бруса ценной породы (ванчеса), сохраняя натуральный рисунок текстуры. В отличие от лущёного шпона, который разворачивают с вращающегося чурака, при строгании нож снимает лист с неподвижной или прямолинейно движущейся заготовки, что и даёт характерный радиальный или тангентальный рисунок. Требования к материалу задаёт ГОСТ 2977-82: конечная влажность 8 ± 2 % для стабильности размеров и адгезии к клею, шероховатость поверхности Rz не выше 200 мкм для лиственных и 250 мкм для хвойных пород.
Как работает шпонострогальный станок
Ключевые элементы режущего узла — строгальный нож и прижимная линейка. Нож с оптимальным углом заточки 16–17° выполняет срез, а прижимная линейка обжимает древесину непосредственно перед лезвием и предотвращает скалывание и трещины на лицевой стороне листа. В горизонтальных станках суппорт с ножом движется по направляющим, а стол с закреплёнными ванчесами (до четырёх одновременно) после каждого прохода поднимается на величину, равную толщине шпона; в вертикальных — ванчес закреплён на траверсе, совершающей возвратно-поступательное движение мимо неподвижного ножевого суппорта. Современные горизонтальные станки строгают лист толщиной от 0,5 до 8–10 мм с разнотолщинностью всего ±0,05 мм, принимают брус сечением до 250–350 мм, работают со скоростью подачи около 58 м/мин при установленной мощности 19,75–24,5 кВт.
Подготовка сырья и место строгания в технологической цепочке
Качество строгания на 90 % определяется подготовкой сырья. Кряж сначала раскраивают: поперечно цепными пилами на заготовки нужной длины, затем продольно на ванчесы — предпочтительно на ленточнопильных станках, дающих тонкий пропил и минимум потерь ценной древесины. Наиболее распространён четырёхсторонний ванчесный раскрой для бруса диаметром 30–80 см — он позволяет получить и радиальный, и тангентальный шпон и вырезать дефектную сердцевину. Перед строганием ванчес обязательно проходит гидротермообработку (проварку или пропарку): размягчение лигнина придаёт древесине пластичность, без которой лист трескается и скалывается. Режимы зависят от породы: дуб, ясень, ильм — 40–50 °C (мягкий режим против потемнения), бук, орех, клён, берёза — 45–50 °C, красное дерево — 50–75 °C, лиственница — 70–75 °C. После строгания лист сушат, сортируют и упаковывают. Строганый шпон — часть общего цикла обработки: полосы соединяют в рубашку на станках для сшивки шпона, а облицовывают им щит на прессах для шпонирования.


Готовим операторов станков: теория, демо-стенды, практика на реальных станках с изготовлением детали

Диагностика, телесервис и восстановление работоспособности в короткие сроки

Поставляем оригинальные комплектующие и подбираем масла под задачу


Льготный лизинг, отсрочка и рассрочка — оптимальные условия от 10+ банков
Почему оборудование для строганого шпона покупают в КАМИ
КАМИ — поставщик оборудования №1 для мебельных и деревообрабатывающих производств России, на рынке с 1991 года. Более 40 000 предприятий по России и СНГ оснастили производства оборудованием КАМИ.
Подбор под задачу. Инженеры подбирают шпонострогальный станок под породу и сечение ванчеса, требуемую толщину и разнотолщинность листа, нужную производительность и способ последующей обработки.
Демонстрация перед покупкой. Показываем работу станка на образцах вашего древесины — вы оцениваете качество кромки, чистоту поверхности и прочность шва ещё до оплаты.
Наличие и сроки. Складские комплексы общей площадью свыше 68 000 м², более 7 000 единиц оборудования в наличии. Отгрузка со склада — в течение 1–3 рабочих дней, запчасти — в течение 7 дней.
Монтаж, запуск, обучение. Шефмонтаж и пусконаладка на площадке, обучение операторов в учебных центрах КАМИ — с удостоверением о повышении квалификации государственного образца.
Сервис по всей стране. Более 350 сервисных инженеров в 45 регионах РФ, Казахстане и Беларуси. Среднее время реакции на заявку — 48 часов.
Финансирование. Лизинг с оплатой после поставки оборудования, работа с 10+ банками-партнёрами, оформление — от 1 рабочего дня. Доступен готовый комплект «шпон под ключ» (раскрой + сшивка + пресс).